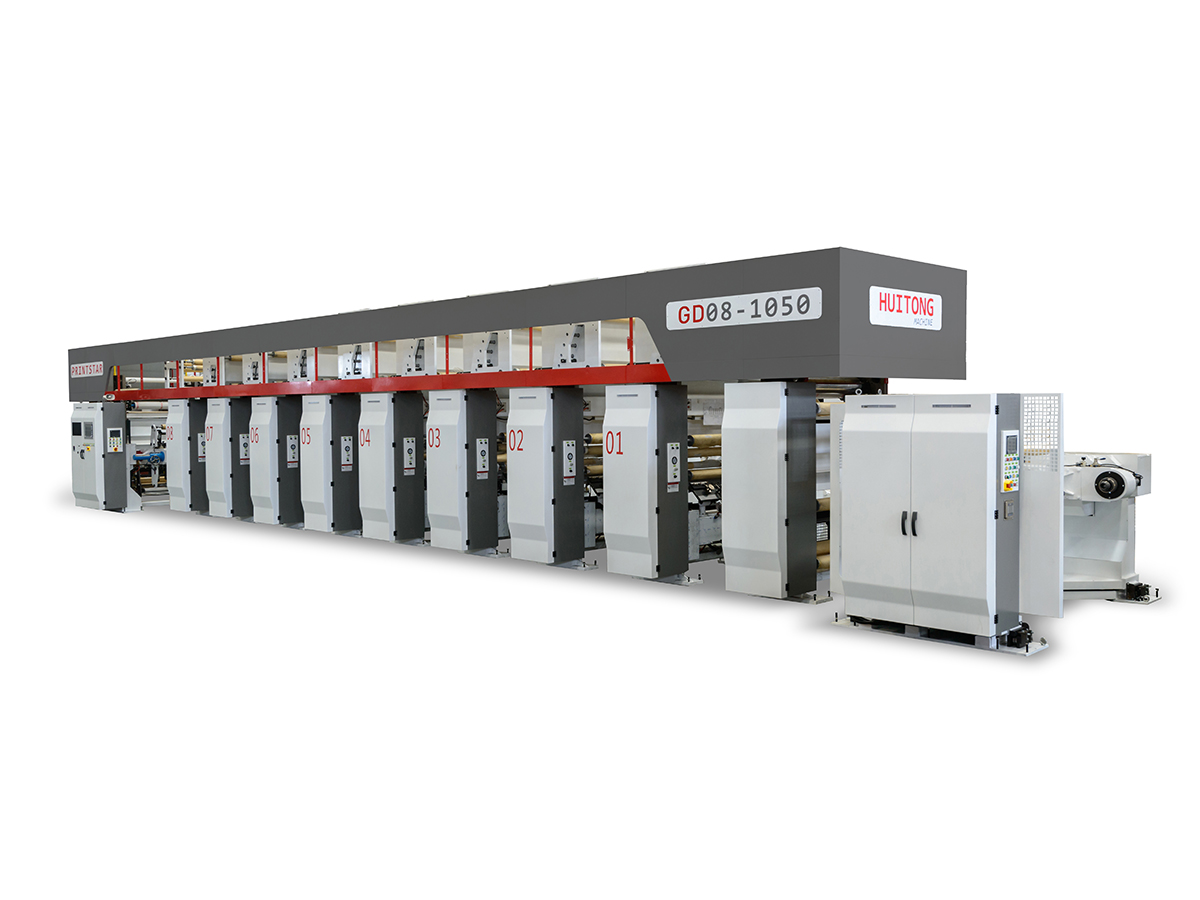
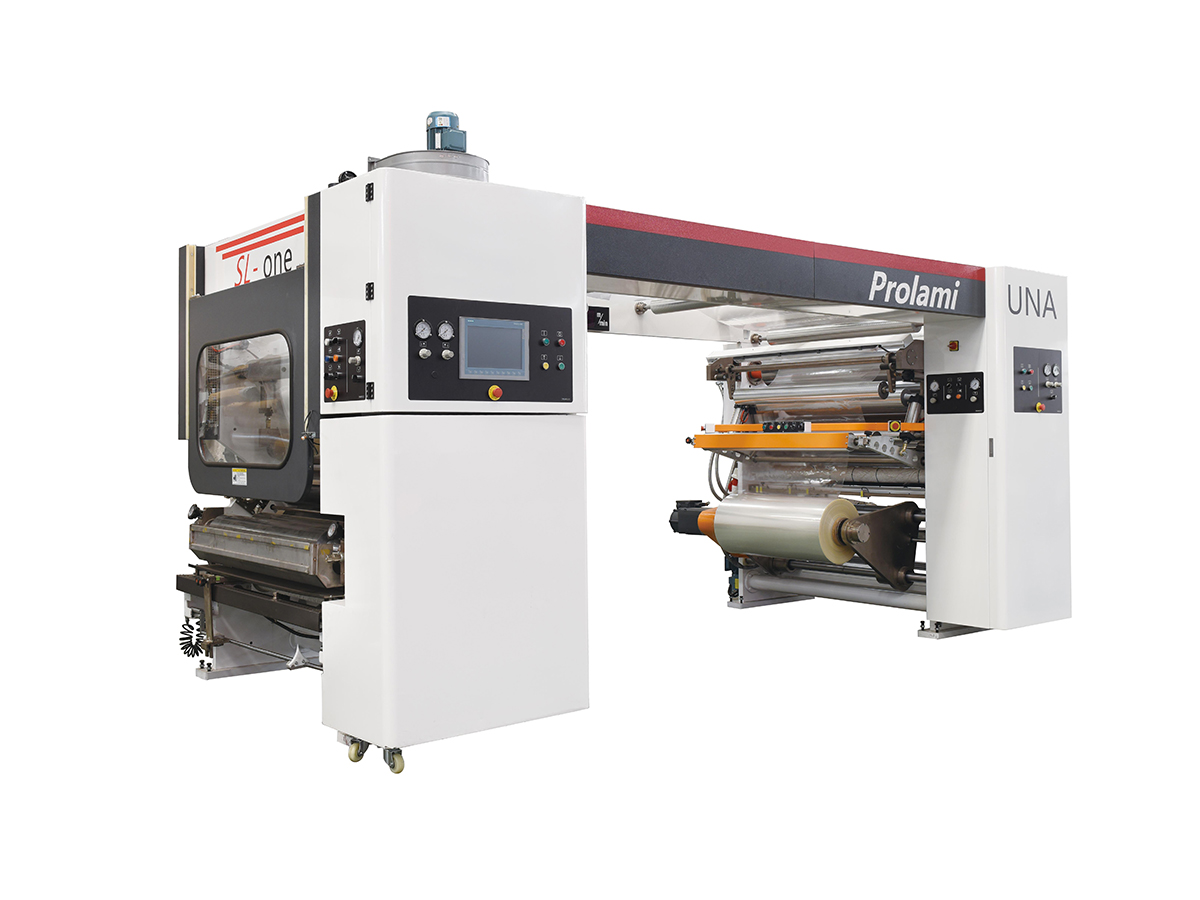
Industrija pakiranja doživjela je značajnu transformaciju s pojavom naprednih tehnologija laminiranja. Među tim inovacijama, stroj za laminiranje bez otapala stoji kao ključno rješenje za proizvođače koji traže učinkovitost, održivost i vrhunsku kvalitetu proizvoda. Za razliku od tradicionalnih metoda laminiranja koje se oslanjaju na kemijska otapala, sustavi bez otapala koriste ljepljive materijale koji spajaju podloge mehaničkim i toplinskim pritiskom, eliminirajući emisije hlapljivih organskih spojeva i smanjujući utjecaj na okoliš.
Laminacija bez otapala postala je preferirani izbor za primjene fleksibilnog pakiranja, od pakiranja hrane do omota za lijekove. Tehnologija proizvođačima omogućuje postizanje postojane čvrstoće spoja, preciznu kontrolu težine premaza i produženi vijek trajanja bez opasnosti povezanih s procesima koji se temelje na otapalima. Razumijevanje načina rada ovih strojeva i njihovih jasnih prednosti u odnosu na konvencionalne metode ključno je za stručnjake za pakiranje koji ulažu u opremu.
Stroj za laminiranje bez otapala je specijalizirani dio opreme za pakiranje dizajniran za spajanje dva ili više supstrata bez upotrebe kemijskih otapala. Sustav primjenjuje reaktivna poliuretanska ljepila ili druga vezivna sredstva bez otapala koja stvrdnjavaju kontroliranom primjenom topline i pritiska. Ovi su strojevi projektirani za rukovanje različitim filmskim materijalima, uključujući kombinacije polietilena, polipropilena, poliestera, aluminijske folije i kraft papira koji se obično koriste u aplikacijama za fleksibilno pakiranje.
Temeljna arhitektura laminatora bez otapala uključuje nekoliko kritičnih komponenti koje rade u koordinaciji:
Integracija ovih komponenti stvara besprijekoran tijek proizvodnje gdje se materijali kreću kroz stroj kontroliranim brzinama dok se nanošenje ljepila, lijepljenje i stvrdnjavanje odvijaju istovremeno.
Radni proces stroja za laminiranje bez otapala slijedi sustavni slijed koji osigurava optimalno prianjanje i kvalitetu proizvoda. Razumijevanje svake faze daje uvid u to zašto ti sustavi daju vrhunske rezultate u usporedbi s tradicionalnim metodama laminiranja.
Proces počinje utovarom materijala supstrata na stanice za odmotavanje. Ovi materijali, koji se obično isporučuju u velikim rolama, pažljivo se provlače kroz putanju stroja. Sustavi kontrole napetosti održavaju dosljednu silu povlačenja na obje podloge kako bi spriječili opuštenost, naboranje ili neusklađenost. Precizni senzori nadziru položaj materijala i otkrivaju sva odstupanja koja bi mogla ugroziti kvalitetu laminacije. Regulatori brzine osiguravaju da se svi materijali kreću kroz stroj sinkroniziranim brzinama, što je ključno za pravilno prekrivanje ljepilom i stvaranje veze.
Nakon što materijali uđu u zonu laminiranja, sustav za nanošenje ljepila raspršuje kontrolirane količine vezivnih sredstava bez otapala. Moderni sustavi koriste nekoliko aplikacijskih tehnologija:
Brzina protoka ljepila je kritična i mora se pažljivo kalibrirati. Premalo ljepila rezultira neadekvatnim lijepljenjem i mogućim raslojavanjem tijekom uporabe, dok višak ljepila stvara otpad, povećava troškove proizvodnje i može ugroziti fleksibilnost laminata ili svojstva barijere. Napredni sustavi mjerenja održavaju dosljednu težinu premaza unutar uskih tolerancija, obično u rasponu od 3 do 8 grama po kvadratnom metru, ovisno o zahtjevima primjene.
Kako se podloga obložena ljepilom susreće s drugim slojem materijala, valjci za laminiranje ili zona stiskanja primjenjuju kontrolirani mehanički pritisak. Ovaj pritisak služi višestrukim funkcijama: tjera materijale u intiman kontakt, eliminira zračne džepove koji bi mogli stvoriti slabe točke, ravnomjerno raspoređuje ljepilo preko spojnice i pokreće proces kemijskog umrežavanja reaktivnog ljepila. Tlak se obično kreće od 50 do 150 bara, ovisno o materijalima podloge i željenoj čvrstoći veze.
Toplina je neophodna za laminiranje bez otapala kako bi se postigla puna čvrstoća veze. Stroj uključuje grijaće jedinice smještene nakon početne zone stiskanja. To može uključivati:
Toplinski profil određuje brzinu stvrdnjavanja i konačne karakteristike veze. Temperatura se obično kreće od 60 do 120 stupnjeva Celzijusa, održava se dovoljno dugo da se poliuretansko ili drugo reaktivno ljepilo potpuno umreži. Ovaj kontrolirani proces stvrdnjavanja je nježniji prema podlogama osjetljivim na toplinu u usporedbi s laminacijom vruće taline, smanjujući rizik od skupljanja filma, savijanja ili izobličenja.
Nakon stvrdnjavanja, laminirani materijal prolazi kroz zone hlađenja gdje temperatura postupno opada. Ovo kontrolirano hlađenje sprječava toplinski stres koji bi mogao uzrokovati uvijanje ili raslojavanje. Nakon što materijal dosegne sobnu temperaturu i ljepilo se potpuno stvrdne, gotovi laminat se namotava na stanice za premotavanje. Neki sustavi uključuju značajke automatskog podrezivanja rubova za uklanjanje otpadnog materijala i osiguravanje precizne širine role. Mjerenja kontrole kvalitete specifikacija konačnog proizvoda mogu se provesti prije nego što se materijal prikupi za otpremu.
Tržište opreme za laminiranje bez otapala nudi nekoliko konfiguracija dizajniranih za različite zahtjeve proizvodnje i kombinacije materijala. Razumijevanje ovih varijacija pomaže proizvođačima u odabiru najprikladnijeg sustava za njihove specifične operacije.
Duplex sustavi povezuju dva sloja supstrata zajedno, što ih čini idealnim za osnovne primjene fleksibilnog pakiranja. Ovi su strojevi obično kompaktni i isplativi, prikladni za proizvođače koji proizvode jednoslojne laminirane strukture. Jednostavnost dvostranih sustava čini ih izvrsnim ulaznim točkama za tvrtke koje prelaze s tehnologije laminiranja temeljene na otapala na tehnologiju laminiranja bez otapala. Brzine obrade obično se kreću od 50 do 200 metara u minuti, ovisno o materijalima podloge i zahtjevima sustava ljepila.
A triplex stroj za kaširanje bez otapala spaja tri sloja supstrata istovremeno, omogućujući stvaranje složenijih barijernih struktura. Ova konfiguracija je osobito vrijedna za primjene koje zahtijevaju poboljšanu zaštitu od kisika, vlage ili prijenosa svjetlosti. Triplex sustavi mogu obrađivati kombinacije kao što su film-ljepilo-folija ili film-ljepilo-papir, proizvodeći višeslojne strukture u jednom prolazu. Sposobnost stvaranja sofisticiranih laminatnih sastava čini triplex sustave popularnim u pakiranju hrane, farmaceutskim primjenama i industrijskoj upotrebi gdje je učinak barijere kritičan.
A brzi laminator bez otapala je projektiran za maksimalnu produktivnost, obično sposoban za obradu materijala brzinama većim od 250 metara u minuti. Ovi sustavi su dizajnirani za velike proizvođače koji zahtijevaju količine proizvodnje koje opravdavaju ulaganje u vrhunsku opremu. Strojevi velike brzine uključuju napredne tehnologije grijanja, precizne sustave mjerenja ljepila i poboljšane zone hlađenja za održavanje kvalitete proizvoda pri povišenim brzinama obrade. Kontrolni sustavi u opremi velike brzine posebno su sofisticirani, sadržavaju praćenje u stvarnom vremenu i mogućnosti automatskog podešavanja kako bi se kompenzirale varijacije u svojstvima materijala ili uvjetima okoline.
Kombinirani sustavi kombiniraju više funkcija laminiranja unutar jedne platforme stroja. Ove svestrane jedinice mogu se prebacivati između dvostrukih, trostrukih ili čak četverostrukih konfiguracija laminacije, omogućujući proizvođačima obradu različitih specifikacija proizvoda bez promjene opreme. Kombinirani laminatori nude značajnu fleksibilnost ugovornim proizvođačima ili tvrtkama koje proizvode različite portfelje proizvoda. Iako je početno ulaganje veće od namjenskih sustava, svestranost često rezultira boljim ukupnim iskorištenjem opreme i bržim prebacivanjem između različitih zahtjeva za laminiranjem.
Pojava tehnologije laminiranja bez otapala stvorila je jasne prednosti u usporedbi s tradicionalnim pristupima. Razumijevanje ovih prednosti pojašnjava zašto se mnogi proizvođači prebacuju na sustave bez otapala.
Laminacija bez otapala u potpunosti eliminira emisije hlapljivih organskih spojeva, stvarajući sigurnije radno okruženje za osoblje postrojenja. Tradicionalna laminacija na bazi otapala zahtijeva složene ventilacijske sustave, opremu za obnavljanje otapala i protokole za rukovanje opasnim materijalima. Sustavi bez otapala eliminiraju te sigurnosne probleme, smanjuju opterećenje usklađenosti s propisima i pridonose poboljšanju kvalitete zraka unutar proizvodnih pogona. Propisi o zaštiti okoliša u mnogim regijama sada favoriziraju ili nalažu tehnologije bez otapala, što ih čini preferiranim izborom za proizvođače koji žele usklađenje s propisima i vjerodostojnosti održivosti.
Laminacija bez otapala daje superiornu čvrstoću veze i konzistenciju u usporedbi s metodama suhe laminacije. Reaktivna ljepila koja se koriste u sustavima bez otapala stvaraju trajne kemijske veze koje su otporne na raslojavanje čak i pod zahtjevnim uvjetima skladištenja, temperaturnim fluktuacijama ili izloženosti vlazi. Dobiveni laminati pokazuju izvrsnu fleksibilnost, otpornost na probijanje i čvrstoću brtvljenja koja je neophodna za zahtjevne primjene pakiranja. Mjerila kontrole kvalitete pokazuju da laminati bez otapala održavaju strukturni integritet kroz produljena razdoblja trajanja, pružajući proizvođačima povjerenje u pouzdanost proizvoda.
Sustavi bez otapala rade bez zastoja povezanih s otapalima. Tradicionalne metode laminiranja zahtijevaju pauze u proizvodnji radi održavanja sustava otapala, servisiranja opreme za obnavljanje ili promjena sustava ljepila. Oprema bez otapala radi kontinuiranije, što rezultira većim učinkovitim proizvodnim kapacitetom. Pojednostavljeno rukovanje materijalom i odsustvo skladištenja opasnih kemikalija također smanjuju operativnu složenost i troškove upravljanja sigurnošću.
Iako početni troškovi opreme za laminatore bez otapala mogu biti viši od nekih tradicionalnih alternativa, ukupni troškovi vlasništva obično favoriziraju sustave bez otapala. Uklanjanje skupe opreme za obnavljanje otapala, smanjeni troškovi zbrinjavanja otpada, minimizirani troškovi usklađenosti s ekološkim propisima i poboljšana učinkovitost proizvodnje zajedno daju privlačan povrat ulaganja. Mnogi proizvođači povrate troškove opreme u roku od tri do pet godina kroz operativne uštede.
Suha laminacija koristi ljepila na bazi vode koja se nanose prije procesa laminacije, dok laminacija bez otapala nanosi reaktivna ljepila tijekom postupka laminacije. Sustavi bez otapala nude kraće vrijeme otvrdnjavanja, bolju kontrolu nad težinom premaza ljepila, superioran razvoj čvrstoće veze i poboljšanu konzistenciju. Suha laminacija zahtijeva dodatne korake prethodne obrade i duža razdoblja stvrdnjavanja, dok sustavi bez otapala integriraju nanošenje ljepila i lijepljenje u jednu učinkovitu operaciju.
| Vrsta tehnologije | Utjecaj na okoliš | Snaga veze | Brzina obrade | Trošak opreme |
|---|---|---|---|---|
| Bez otapala | Izvrsno | Vrlo visoko | visoko | Premium |
| Suha laminacija | dobro | Umjereno | Umjereno | Umjereno |
| Na bazi otapala | Jadno | visoko | Umjereno | Umjereno |
| Hot Melt | dobro | Umjereno | Vrlo visoko | Umjereno |
Precizna kontrola težine premaza ljepila predstavlja jedan od najkritičnijih radnih parametara u laminaciji bez otapala. Količina nanesenog ljepila izravno utječe na čvrstoću veze, trošak proizvodnje, učinak proizvoda i kompatibilnost podloge. Moderni uređaji za laminiranje bez otapala uključuju sofisticirane sustave kako bi se osigurala dosljedna težina premaza po širini materijala i tijekom proizvodnih ciklusa.
Težina premaza ljepila obično se mjeri u gramima po kvadratnom metru i izravno je u korelaciji s kvalitetom laminata. Nedovoljan premaz stvara slabe veze sklone raslojavanju, dok višak ljepila troši materijal i povećava troškove bez poboljšanja učinka. Optimalni raspon za većinu primjena je između 3 i 8 grama po četvornom metru, iako specifični zahtjevi variraju ovisno o materijalima podloge i uvjetima krajnje uporabe. Za aplikacije pakiranja hrane koje zahtijevaju produženi vijek trajanja, može biti potrebna stroža kontrola unutar užih raspona.
Moderni laminatori bez otapala koriste nekoliko naprednih tehnologija za kontrolu nanošenja ljepila:
Napredni kontrolni sustavi kontinuirano prate stvarnu pokrivenost ljepilom i automatski prilagođavaju količine nanošenja kako bi kompenzirali varijacije. Senzori otkrivaju promjene širine materijala, fluktuacije brzine ili varijacije viskoznosti ljepila, pokrećući prilagodbe u stvarnom vremenu za održavanje konstantne težine premaza. Sustavi za bilježenje podataka bilježe sve procesne parametre tijekom proizvodnje, osiguravajući kvalitetnu dokumentaciju i sljedivost. Ova razina kontrole osigurava dosljednost od serije do serije i smanjuje otpad od proizvoda izvan specifikacije.
Poboljšana kontrola težine premaza izravno smanjuje otpad ljepila. Čak i mala smanjenja težine premaza u velikim količinama proizvodnje stvaraju značajne uštede materijala. Smanjenje potrošnje ljepila od 10% znači proporcionalno smanjenje troškova bez ugrožavanja kvalitete laminata kada se implementiraju odgovarajući sustavi kontrole. Ulaganje u preciznu mjernu tehnologiju obično se isplati kroz smanjenu potrošnju ljepila unutar nekoliko mjeseci od instalacije opreme.
Tehnologija laminiranja bez otapala postala je ključna za modernu proizvodnju fleksibilne ambalaže, omogućujući proizvodnju sofisticiranih barijernih struktura koje štite kvalitetu proizvoda i produljuju rok trajanja. Svestranost ovih sustava podržava različite primjene u više industrija.
Prehrambena industrija predstavlja najveći segment primjene za laminatore bez otapala. Višeslojni laminati stvoreni lijepljenjem bez otapala pružaju svojstva barijere bitna za zaštitu prehrambenih proizvoda od vlage, kisika, svjetlosti i prijenosa arome. Ambalaža za kavu, zamoti za grickalice, vrećice za tekuću hranu i aseptična pakiranja imaju prednosti vrhunske izvedbe laminata bez otapala. Uklanjanje ostataka otapala osigurava usklađenost sa strogim propisima o kontaktu s hranom i uklanja zabrinutost oko migracije otapala u pakirane proizvode.
Proizvođači lijekova uvelike se oslanjaju na laminirane strukture bez otapala za blister pakiranje, pakiranje u vrećice i višeslojne zaštitne folije. Priroda ovih laminata bez otapala eliminira rizike kontaminacije i osigurava usklađenost sa zahtjevima farmaceutskih propisa. Vrhunska čvrstoća veze i dimenzionalna stabilnost laminata bez otapala podržavaju zahtjeve za preciznošću pakiranja tableta i kapsula, gdje čak i manje izobličenje filma može utjecati na integritet brtvljenja.
Osim potrošačke ambalaže, laminati bez otapala služe industrijskim aplikacijama uključujući zaštitne filmove, ljepljive trake, materijale za toplinsku izolaciju i laminate za električnu izolaciju. Dimenzijska stabilnost i svojstva toplinske otpornosti spojeva bez otapala čine ih prikladnima za zahtjevne primjene gdje bi tradicionalna ljepila mogla zakazati. Primjene na visokim temperaturama imaju koristi od vrhunske toplinske stabilnosti poliuretana i drugih reaktivnih ljepljivih sustava koji se koriste u laminaciji bez otapala.
Kozmetička ambalaža koristi laminate bez otapala za fleksibilne cijevi, vrećice i kompozitne strukture. Neprimjetan prijenos ostataka ljepila u kozmetičke proizvode, u kombinaciji s estetskom kvalitetom čistih laminata bez otapala, čini ove sustave idealnim za vrhunsko pakiranje proizvoda. Fleksibilnost i izdržljivost laminata bez otapala podupiru zahtjeve produljenog rukovanja i roka trajanja kozmetičkih proizvoda.
Ulaganje u opremu predstavlja značajnu kapitalnu odluku za proizvođače ambalaže. Razumijevanje dinamike cijena strojeva za laminiranje bez otapala i izračun povrata ulaganja zahtijeva razmatranje više čimbenika izvan početnog troška kupnje.
Cijene laminatora bez otapala značajno variraju ovisno o nekoliko parametara:
Osim kupnje opreme, proizvođači bi trebali procijeniti tekuće operativne troškove uključujući troškove ljepljivog materijala, potrošnju energije, zahtjeve za održavanjem i dostupnost zamjenskih dijelova. Moderni sustavi bez otapala obično pokazuju niže ukupne operativne troškove od tradicionalne opreme na bazi otapala unatoč većim početnim ulaganjima. Nepostojanje sustava za oporavak otapala, smanjeni troškovi rukovanja opasnim tvarima i minimizirani troškovi usklađenosti s ekološkim propisima doprinose povoljnoj dugoročnoj ekonomiji.
Učinkoviti izračun ROI-a trebao bi uključivati više tokova vrijednosti: povećan proizvodni kapacitet, smanjeni otpad kroz poboljšanu učinkovitost, eliminirane troškove povezane s otapalima, smanjene troškove usklađenosti s ekološkim propisima i potencijalne premijske cijene za proizvode stvorene tehnologijom bez otapala. Mnogi proizvođači postižu povrat opreme u roku od tri do sedam godina, sa značajno produljenim vijekom trajanja produžujući isporuku vrijednosti i nakon razdoblja povrata. Oprema obično ostaje produktivna 10-15 godina uz pravilno održavanje, pružajući značajnu kumulativnu vrijednost.
Strojevi za laminiranje bez otapala prilagođavaju se različitim kombinacijama materijala supstrata, omogućujući proizvođačima izradu laminata optimiziranih za specifične zahtjeve primjene. Razumijevanje kompatibilnosti materijala osigurava uspješnu laminaciju i optimalnu izvedbu konačnog proizvoda.
Polietilenske i polipropilenske folije su najčešće laminirani materijali zbog svoje isplativosti i dostupnosti. Poliesterske folije pružaju poboljšana svojstva barijere i izdržljivost za zahtjevne primjene. Polietilen niske gustoće dobro funkcionira za aplikacije koje su kritične za fleksibilnost, dok polietilen visoke gustoće nudi vrhunsku krutost. Svi konvencionalni filmski materijali učinkovito se lijepe sa sustavima ljepila bez otapala kada su priprema površine i parametri procesa optimizirani.
Aluminijska folija pruža vrhunske barijere za kisik i vlagu neophodne za proizvode s dugim vijekom trajanja. Ljepila bez otapala pouzdano se lijepe na površine folije, stvarajući laminate otporne na raslojavanje čak i pod zahtjevnim uvjetima skladištenja. Kombinacija filma i folije kroz laminaciju bez otapala stvara višeslojne strukture s iznimnim performansama barijere. Debljina folije obično se kreće od 6 do 20 mikrometara, a odabir debljine ovisi o zahtjevima barijera i troškovima.
Kraft papir i specijalni papiri predstavljaju važne podloge za održive primjene pakiranja. Laminacija bez otapala učinkovito spaja papirne materijale, stvarajući laminate koji kombiniraju cjelovitost papira sa svojstvima zaštite filma. Ove kombinacije podržavaju barijeru protiv vlage i strukturno pojačanje u kompozitnim strukturama pakiranja. Papirnate podloge općenito zahtijevaju nešto drugačije procesne parametre od plastičnih folija zbog njihove poroznosti i osjetljivosti na vlagu.
Napredni materijali uključujući metalizirane filmove, usmjerene filmove i obložene podloge mogu se laminirati korištenjem tehnologije bez otapala kada se procesni uvjeti pažljivo kontroliraju. Tkanine i netkani materijali integriraju se u strukture laminata za specijalizirane primjene, uključujući industrijske tekstile i kompozite. Svestranost tehnologije laminiranja bez otapala podržava inovacije u kombinacijama materijala.
Pravilan rad i održavanje strojeva za laminiranje bez otapala osigurava postojanu kvalitetu proizvoda, produljeni vijek trajanja opreme i optimalan povrat ulaganja. Razumijevanje ključnih tehničkih specifikacija i zahtjeva za održavanje bitno je za osoblje postrojenja odgovorno za upravljanje opremom.
Standardna oprema za laminiranje bez otapala obično radi unutar ovih parametara:
Redovito održavanje sprječava propadanje opreme i produljuje vijek trajanja. Dnevno održavanje uključuje provjeru zaprljanja ili naslaga steznih valjaka, provjeru sustava za kontrolu napetosti, provjeru razine dovoda ljepila i praćenje očitanja temperature. Tjedni postupci uključuju čišćenje glava za primjenu kako bi se spriječilo začepljenje ljepila, provjeru točnosti manometra i provjeru performansi rashladnog sustava. Mjesečno održavanje obuhvaća kompletnu inspekciju opreme, mjerenje zazora valjaka, provjeru točnosti upravljačkog sustava i dokumentiranje svih radnih parametara.
Sveobuhvatni programi preventivnog održavanja smanjuju neočekivane zastoje i produžuju vijek trajanja opreme. Programi obično uključuju planiranu zamjenu trošnih komponenti uključujući klizne valjke, elemente glave za primjenu, brtve i grijaće elemente. Podmazivanje ležaja, pregled brtve i zamjena istrošenih brtvila sprječavaju curenje tekućine i onečišćenje. Godišnje stručne servisne inspekcije identificiraju potencijalne probleme prije nego što prerastu u kvarove opreme.
Učinkovito rješavanje problema brzo rješava uobičajene izazove, minimizirajući prekide proizvodnje. Mjesta hladnog spoja ukazuju na neadekvatan tlak ili temperaturu i zahtijevaju podešavanje parametara procesa. Pretjerana upotreba ljepila ukazuje na pogrešnu kalibraciju sustava mjerenja ili probleme s viskoznošću ljepila. Delaminacija nakon stvrdnjavanja može ukazivati na nedovoljan sloj ljepila, neadekvatan pritisak tijekom lijepljenja ili nedovoljnu temperaturu stvrdnjavanja. Naboranje podloge obično je posljedica nepravilne kontrole napetosti i zahtijeva podešavanje postavki stanice za odmotavanje i premotavanje. Proizvođači opreme daju detaljne vodiče za rješavanje problema koji podržavaju učinkovito rješavanje problema.
Industrija laminiranja bez otapala nastavlja se razvijati s tehnološkim napretkom koji se odnosi na učinkovitost, održivost i kvalitetu proizvoda. Razumijevanje novih trendova pomaže proizvođačima u donošenju informiranih odluka o ulaganju u opremu usklađenih s budućim smjerovima tržišta.
Moderni laminatori bez otapala sve više uključuju tehnologije industrije 4.0 uključujući prikupljanje podataka o proizvodnji u stvarnom vremenu, algoritme za predviđanje održavanja i mogućnosti daljinskog nadzora. Oprema povezana s internetom omogućuje proizvođačima praćenje metrike performansi, predviđanje zahtjeva održavanja i optimiziranje proizvodnih parametara iz centraliziranih kontrolnih centara. Algoritmi umjetne inteligencije analiziraju povijesne podatke kako bi predložili poboljšanja procesa i identificirali neučinkovitosti.
Razvoj naprednih reaktivnih ljepljivih sustava nastavlja poboljšavati performanse laminata uz smanjenje utjecaja na okoliš. Poliuretanska ljepila na biološkoj bazi dobivena iz obnovljivih izvora nude prednosti održivosti bez ugrožavanja čvrstoće spoja ili karakteristika stvrdnjavanja. Reaktivni sustavi na bazi vode predstavljaju još jednu kategoriju u nastajanju koja nudi dodatne ekološke prednosti. Ove inovacije ljepila potiču stalna poboljšanja u mogućnostima tehnologije laminiranja bez otapala.
Propisi o zaštiti okoliša nastavljaju pomicati industriju prema tehnologijama bez otapala. Novi propisi koji ograničavaju emisije hlapljivih organskih spojeva i upotrebu otapala ubrzavaju usvajanje sustava laminiranja bez otapala. Proizvođači sve više gledaju na opremu bez otapala kao na strateško ulaganje koje podupire usklađenost s okolišem i ciljeve održivosti. Propisi o proširenoj odgovornosti proizvođača u nekim regijama stvaraju poticaje za proizvode izrađene tehnologijom bez otapala.
Proizvođači opreme neprestano povećavaju brzinu i učinkovitost obrade. Najnoviji razvoj tehnologije grijanja, poboljšani sustavi hlađenja i optimizirano doziranje ljepila omogućuju veću produktivnost pojedinačnih jedinica opreme. Ova poboljšanja učinkovitosti podržavaju proizvođače u postizanju većeg protoka bez proporcionalnog povećanja ulaganja u kapitalnu opremu.
Laminacija bez otapala koristi reaktivna ljepila koja se nanose tijekom procesa laminacije koja spajaju podloge kemijskim umrežavanjem potaknutim toplinom i pritiskom. Ne oslobađaju se hlapljivi organski spojevi. Laminacija na bazi otapala nanosi ljepilo koje sadrži organska otapala koja isparavaju tijekom stvrdnjavanja, oslobađajući te spojeve u okoliš. Sustavi bez otapala nude vrhunsku sigurnost za okoliš, bolji razvoj čvrstoće veze i eliminiraju operativnu složenost povezanu s otapalima.
Većina aplikacija za laminiranje bez otapala radi u rasponu težine premaza od 3 do 8 grama po kvadratnom metru. Posebni zahtjevi variraju ovisno o materijalima podloge, željenoj čvrstoći veze i uvjetima krajnje uporabe. Prijave za pakiranje hrane često koriste težine premaza na nižoj granici ovog raspona, dok zahtjevne industrijske primjene mogu zahtijevati težine na višoj granici. Precizni sustavi mjerenja osiguravaju dosljednu primjenu unutar specificiranih tolerancija.
Vrijeme stvrdnjavanja ovisi o specifičnom sustavu ljepila koji se koristi, temperaturi procesa i materijalima podloge. Većina sustava ljepila bez otapala postižu početno stvrdnjavanje unutar nekoliko minuta od laminacije, što omogućuje trenutačno prikupljanje materijala. Potpuno stvrdnjavanje do maksimalne čvrstoće veze obično zahtijeva 24 do 72 sata na sobnoj temperaturi, iako povišene temperature tijekom obrade ubrzavaju taj vremenski rok. Proizvođači obično dopuštaju odmor barem preko noći prije izlaganja laminata zahtjevnim uvjetima krajnje uporabe.
Tehnologija bez otapala prilagođava se svim konvencionalnim fleksibilnim materijalima za pakiranje, uključujući polietilen, polipropilen, poliesterske filmove, aluminijsku foliju, kraft papir i njihove kombinacije. Specijaliziraniji materijali uključujući metalizirane filmove, usmjerene filmove i netkane materijale mogu se laminirati s optimiziranim procesnim parametrima. Svestranost sustava ljepila bez otapala podržava inovacije u kombinacijama materijala.
Moderni strojevi koriste sofisticirane mjerne sustave uključujući ekstruzijske glave s preciznom kontrolom vijka, isporuku temeljenu na pumpi s praćenjem protoka i glave za nanošenje utora koje ravnomjerno raspoređuju ljepilo po širini podloge. Senzori kontinuirano prate količine nanošenja i automatski se prilagođavaju varijacijama u širini materijala, brzini obrade ili svojstvima ljepila. Ova kontrola zatvorene petlje osigurava da težina premaza ostane unutar specificiranih tolerancija tijekom proizvodnih ciklusa.
Sustavi bez otapala u potpunosti uklanjaju emisije hlapljivih organskih spojeva, stvarajući sigurnije uvjete na radnom mjestu i smanjujući utjecaj na kvalitetu zraka. Uklanjaju potrebu za skupom opremom za obnavljanje otapala, smanjuju zahtjeve za rukovanje opasnim materijalima i pojednostavljuju usklađenost s propisima. Ove prednosti za okoliš pridonose poboljšanim profilima korporativne održivosti i podupiru postizanje ciljeva ekološke certifikacije.
Sustavi bez otapala općenito zahtijevaju manje održavanja od opreme na bazi otapala zbog nepostojanja sustava za rukovanje otapalima i opreme za oporavak. Redovito održavanje uključuje inspekciju steznog valjka, provjeru dovoda ljepila i nadzor temperature. Programi preventivnog održavanja obično uključuju godišnje profesionalno servisiranje i periodičnu zamjenu istrošenih komponenti. Ukupni teret održavanja niži je od tradicionalnih tehnologija, čime se smanjuje operativna složenost.
Vremenski rokovi povrata opreme obično se kreću od tri do sedam godina, ovisno o obujmu proizvodnje, miksu proizvoda i trenutnoj osnovi poslovanja. Izvori uštede uključuju eliminirane troškove povezane s otapalima, smanjeni otpad kroz poboljšanu učinkovitost, minimizirane troškove usklađenosti s ekološkim propisima i poboljšanja proizvodnih kapaciteta. Mnogi proizvođači postižu mjerljiva smanjenja troškova unutar prve godine rada, s kumulativnim uštedama koje značajno rastu tijekom vijeka trajanja opreme.
Da, posebno kombinirani i višenamjenski laminatori bez otapala dizajnirani s fleksibilnošću konfiguracije. Ovi sustavi mogu se prilagođavati između duplex, triplex ili specijaliziranih načina laminiranja kako bi se prilagodili različitim specifikacijama proizvoda. Sustavi ljepila mogu se relativno brzo mijenjati, a većina moderne opreme uključuje brze postupke postavljanja koji podržavaju učinkovitu promjenu između proizvoda. Ova fleksibilnost čini sustave bez otapala prikladnim za ugovorne proizvođače i tvrtke s raznolikim portfeljima proizvoda.
Temperatura obrade mora biti optimizirana za svaku kombinaciju materijala podloge kako bi se osiguralo učinkovito stvrdnjavanje ljepila uz sprječavanje degradacije podloge. Filmovi osjetljivi na toplinu zahtijevaju niže temperaturne profile s produljenim vremenima zadržavanja, dok robusniji materijali toleriraju više temperature što omogućuje brže stvrdnjavanje. Suvremeni kontrolni sustavi omogućuju detaljne temperaturne profile prilagođene specifičnim kombinacijama materijala, sprječavajući toplinska oštećenja uz postizanje potpunog umreženja ljepila.
Kontaktirajte nas
Preporučeni proizvodi
Spajanje ruku s Huitongom
Prilagodite svoje rješenje za fleksibilnu opremu za pakiranje
Raspitajte se sada
Proizvodi
kontaktirajte nas

Tel.: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
E-pošta: [email protected]
Adresa: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu Province, Kina